ప్రధాన తయారీ ప్రక్రియ పాయింట్లు
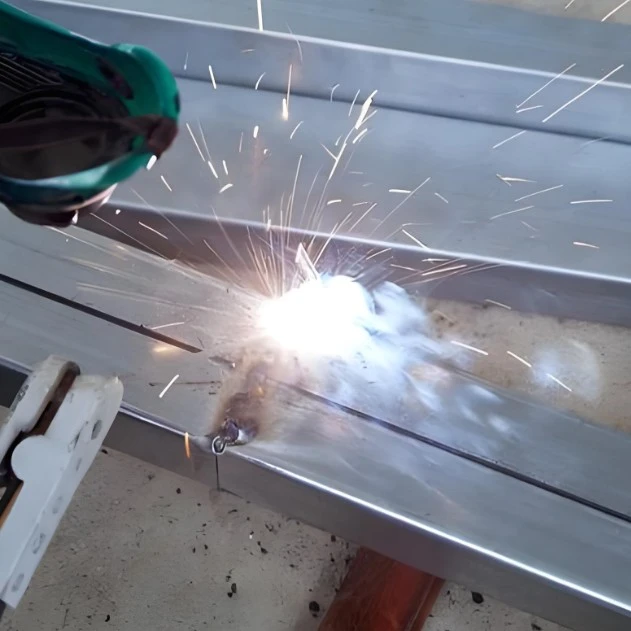
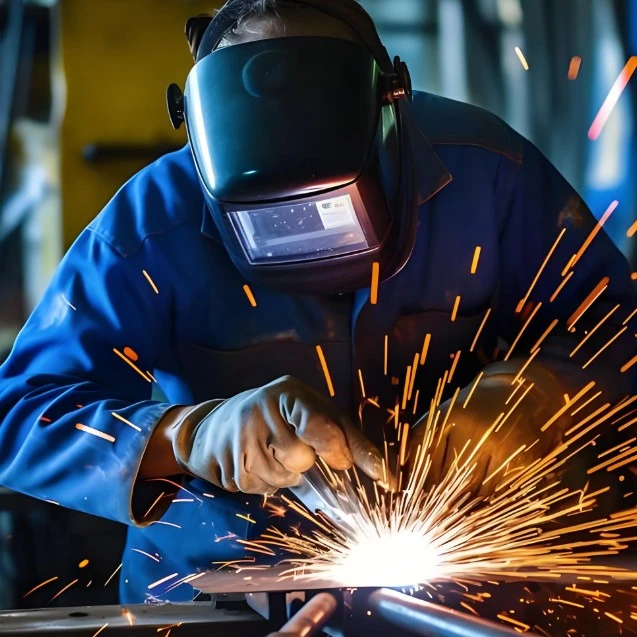
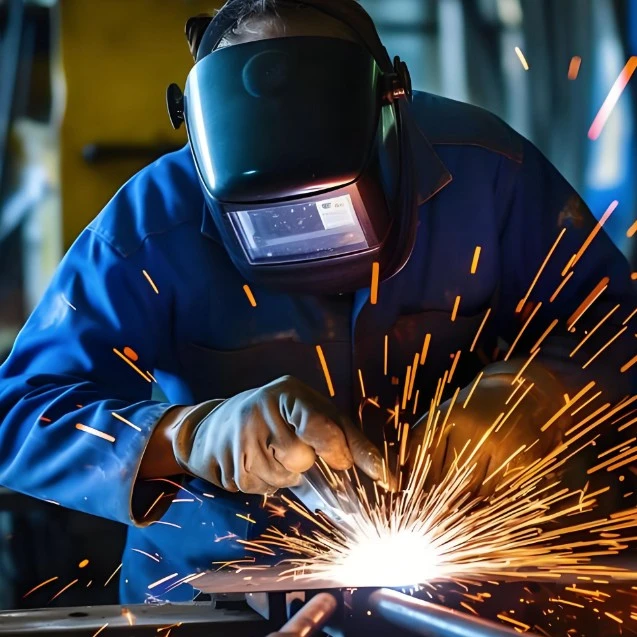
ఫోటోవోల్టాయిక్ వెల్డింగ్ ప్రాసెసింగ్ సింగిల్-సెల్ వెల్డింగ్, సిరీస్ వెల్డింగ్, లామినేటింగ్ మరియు లామినేషన్ వంటి కీలక దశలను కవర్ చేస్తుంది. ప్రతి దశకు నాణ్యతను నిర్ధారించడానికి పారామితుల యొక్క ఖచ్చితమైన నియంత్రణ అవసరం:
సింగిల్-సెల్ వెల్డింగ్: సౌర ఘటం యొక్క ప్రధాన గ్రిడ్ లైన్లకు టిన్-ప్లేటెడ్ టంకము పట్టీని ఖచ్చితంగా వెల్డ్ చేయడానికి స్థిర-ఉష్ణోగ్రత టంకం ఇనుమును ఉపయోగించండి. టంకం ఇనుము తల ఉష్ణోగ్రత 260-280 ° C లోపల ఖచ్చితంగా నియంత్రించబడుతుంది మరియు అధిక ఉష్ణోగ్రత కారణంగా సౌర ఘటంకి నష్టం జరగకుండా వెల్డింగ్ సమయం 3 సెకన్లలోపు పరిమితం చేయబడుతుంది;
సిరీస్ వెల్డింగ్ దశ: టంకము పట్టీలను ఉపయోగించి రివర్స్ సిరీస్లో బహుళ సౌర ఘటాలను కనెక్ట్ చేయండి. కణాల అంతర లోపం ± 0.5mm లోపల నియంత్రించబడుతుంది మరియు టంకము స్ట్రిప్స్ యొక్క ఫ్లాట్నెస్ నేరుగా ప్రస్తుత ప్రసార సామర్థ్యాన్ని ప్రభావితం చేస్తుంది;
లామినేటింగ్ ప్రక్రియ: టెంపర్డ్ గ్లాస్, EVA అంటుకునే ఫిల్మ్, సోలార్ సెల్ సిరీస్ మరియు బ్యాక్షీట్ (TPT) క్రమంలో పదార్థాలను లేయర్ చేయండి. లామినేట్ చేసిన తర్వాత, మైక్రో క్రాక్లు మరియు అసంపూర్ణ టంకం వంటి లోపాలను పూర్తిగా తొలగించడానికి EL పరీక్ష నిర్వహించబడుతుంది;
లామినేషన్ దశ: EVA అంటుకునే ఫిల్మ్ను కరిగించడానికి మరియు పటిష్టం చేయడానికి అధిక-ఉష్ణోగ్రత మరియు అధిక-పీడన ప్రక్రియను ఉపయోగించండి, ఇది మూసివున్న నిర్మాణాన్ని ఏర్పరుస్తుంది. సీలింగ్ పనితీరును నిర్ధారించడానికి EVA రకం ప్రకారం ఉష్ణోగ్రత మరియు వాక్యూమింగ్ సమయాన్ని ఖచ్చితంగా సర్దుబాటు చేయాలి.
ఇన్స్టాలేషన్ మరియు కనెక్షన్ స్పెసిఫికేషన్లు
ఫోటోవోల్టాయిక్ వెల్డింగ్ ప్రాసెసింగ్ తర్వాత, సిస్టమ్ యొక్క స్థిరమైన ఆపరేషన్ను నిర్ధారించడానికి భాగాల యొక్క సంస్థాపన మరియు కనెక్షన్ ఖచ్చితంగా ప్రామాణిక స్పెసిఫికేషన్లను అనుసరించాలి:
1. రైలింగ్ స్థిరీకరణ: బహిరంగ సంస్థాపన కోసం, హాట్-డిప్ గాల్వనైజ్డ్ స్టీల్ లేదా అల్యూమినియం అల్లాయ్ పట్టాలు అవసరం. అవి ≤ 2mm యొక్క ఇన్స్టాలేషన్ ఫ్లాట్నెస్ లోపం మరియు <4mm యొక్క వికర్ణ విచలనంతో, బోల్ట్లు లేదా క్లాంప్లను ఉపయోగించి పరిష్కరించబడాలి;
2. కాంపోనెంట్ కనెక్షన్: ఇంటర్-కాంపోనెంట్ కనెక్షన్ కోసం MC4 ఫోటోవోల్టాయిక్ కనెక్టర్లు ఉపయోగించబడతాయి. పాజిటివ్ మరియు నెగటివ్ టెర్మినల్స్ చొప్పించేటప్పుడు, బిగుతును నిర్ధారించడానికి "క్లిక్" ధ్వనిని వినాలి. ప్రత్యక్ష సూర్యకాంతి బహిర్గతం కారణంగా ఇన్సులేషన్ వృద్ధాప్యాన్ని నివారించడానికి కేబుల్ బెండింగ్ వ్యాసార్థం 48mm కంటే తక్కువ ఉండకూడదు;
3. జంక్షన్ బాక్స్ వెల్డింగ్: బైపాస్ డయోడ్ మరియు వెల్డింగ్ టేప్ను వెల్డింగ్ చేయడానికి ముందు, ఇన్ఫ్రారెడ్ ప్రీహీటింగ్ అవసరం. ముందుగా వేడిచేసే ఉష్ణోగ్రతను 120-150℃ వద్ద నియంత్రించాలి, టంకం ఇనుము ఉష్ణోగ్రతను 240-260℃కి తగ్గించాలి మరియు డయోడ్కు ఉష్ణ నష్టం జరగకుండా వెల్డింగ్ సమయాన్ని 2 సెకన్లలోపు తగ్గించాలి;
4. పూర్తయిన ఉత్పత్తి తనిఖీ: వెల్డింగ్ తర్వాత, కనెక్షన్ నిరోధకత <0.5mΩ అని నిర్ధారించడానికి ప్రసరణ మరియు తక్కువ నిరోధక పరీక్షలను నిర్వహించండి. అదే సమయంలో, టంకము కీళ్ల అంతర్గత శూన్య రేటును తనిఖీ చేయడానికి X- రే ఇమేజింగ్ను ఉపయోగించండి, వెల్డింగ్ నాణ్యతను సమగ్రంగా నిర్ధారిస్తుంది.
ప్రశ్నోత్తరాలు
1. ప్రశ్న: ఫోటోవోల్టాయిక్ వెల్డింగ్ ప్రాసెసింగ్ సమయంలో, అధిక ఉష్ణోగ్రతలు బ్యాటరీ కణాలను సులభంగా దెబ్బతీస్తాయి. దీన్ని ఎలా నివారించాలి?
సమాధానం: ప్రక్రియ పారామితులను ఖచ్చితంగా నియంత్రించడం ద్వారా దీనిని సాధించవచ్చు. సింగిల్ సెల్స్ కోసం టంకం ఇనుము యొక్క ఉష్ణోగ్రత 260-280℃కి పరిమితం చేయబడింది మరియు సమయం 3 సెకన్ల కంటే ఎక్కువ కాదు. కనెక్షన్ బాక్స్ కోసం టంకం ఇనుము యొక్క ఉష్ణోగ్రత 240-260℃కి తగ్గించబడుతుంది మరియు సమయం 2 సెకన్ల కంటే ఎక్కువ కాదు. అదే సమయంలో, స్థానిక వేడెక్కడం నివారించడానికి నిజ-సమయ పర్యవేక్షణ కోసం ప్రొఫెషనల్ ఉష్ణోగ్రత నియంత్రణ పరికరాలు ఉపయోగించబడుతుంది.
2. ప్రశ్న: వెల్డెడ్ భాగాల కనెక్షన్ నిరోధకత చాలా ఎక్కువగా ఉంటే ఏమి చేయాలి?
సమాధానం: మొదట, తప్పుడు టంకం లేదని నిర్ధారించడానికి బ్యాటరీ యొక్క ప్రధాన గ్రిడ్ లైన్లకు టంకం టేప్ యొక్క సంశ్లేషణను తనిఖీ చేయండి. రెండవది, టంకం టేప్ మరియు బ్యాటరీ పూర్తిగా ఏకీకృతం చేయబడిందని నిర్ధారించడానికి వెల్డింగ్ ఉష్ణోగ్రత మరియు సమయ పారామితులను ఆప్టిమైజ్ చేయండి. చివరగా, వెల్డింగ్ తర్వాత తక్కువ-నిరోధక పరీక్షను ఖచ్చితంగా నిర్వహించండి మరియు వెంటనే 不合格 ఉత్పత్తులను మళ్లీ పని చేయండి.
3. ప్రశ్న: అవుట్డోర్-ఇన్స్టాల్ చేయబడిన ఫోటోవోల్టాయిక్ భాగాల వెల్డింగ్ ప్రాంతాలు వృద్ధాప్యానికి గురయ్యే అవకాశం ఉంది. మన్నికను ఎలా నిర్ధారించాలి?
సమాధానం: వ్యతిరేక తుప్పు సామర్థ్యాన్ని మెరుగుపరచడానికి మద్దతులు హాట్-డిప్ గాల్వనైజ్డ్ స్టీల్ లేదా అల్యూమినియం మిశ్రమంతో తయారు చేయబడ్డాయి. కేబుల్స్ ప్రత్యక్ష సూర్యకాంతిని నివారిస్తాయి మరియు తగినంత వంపు వ్యాసార్థాన్ని నిర్ధారిస్తాయి. కనెక్షన్ బాక్స్ బాగా మూసివేయబడింది. మెటీరియల్ మరియు ఇన్స్టాలేషన్ వివరాల నుండి, వెల్డింగ్ ప్రాంతాలు చాలా కాలం పాటు స్థిరంగా ఉండేలా చూసుకోవాలి.
4. ప్రశ్న: వివిధ రకాల EVA అంటుకునే చిత్రాల కోసం లామినేషన్ దశలో పారామితులను ఎలా సర్దుబాటు చేయాలి?
సమాధానం: EVA అంటుకునే ఫిల్మ్ పూర్తిగా కరిగిపోయి, గట్టిపడేలా, గట్టి సీలింగ్ నిర్మాణాన్ని ఏర్పరుచుకునేలా చేయడానికి EVA అంటుకునే ఫిల్మ్ యొక్క మెల్టింగ్ పాయింట్ మరియు మెల్ట్ ఇండెక్స్ ప్రకారం లామినేషన్ ఉష్ణోగ్రత మరియు వాక్యూమింగ్ సమయాన్ని ఖచ్చితంగా సర్దుబాటు చేయాలి. నిర్దిష్ట పారామితులను అంటుకునే చిత్రం యొక్క నమూనా ఆధారంగా వృత్తిపరమైన సాంకేతిక బృందం అనుకూలీకరించవచ్చు.
Shenghui మెటల్ దాని ప్రధాన పోటీతత్వంగా "ఖచ్చితమైన నైపుణ్యం మరియు స్థిరమైన నాణ్యత"ని తీసుకుంటుంది. ఫోటోవోల్టాయిక్ వెల్డింగ్ ప్రాసెసింగ్లో సంవత్సరాల తరబడి పేరుకుపోయిన అనుభవంతో, ఇది బహుళ ఫోటోవోల్టాయిక్ ఎనర్జీ ప్రాజెక్ట్ల కోసం స్థిరమైన మరియు నమ్మదగిన ప్రాసెసింగ్ సేవలను అందించింది మరియు పరిశ్రమలో మంచి పేరు తెచ్చుకుంది. మేము ఫోటోవోల్టాయిక్ మాడ్యూల్స్ యొక్క స్పెసిఫికేషన్లు మరియు మెటీరియల్ అవసరాలకు అనుగుణంగా వెల్డింగ్ ప్రక్రియలను ఖచ్చితంగా అనుకూలీకరించవచ్చు మరియు చిన్న బ్యాచ్ ప్రోటోటైపింగ్ నుండి పెద్ద-స్థాయి ఉత్పత్తి వరకు మొత్తం ప్రక్రియకు మద్దతు ఇవ్వవచ్చు. మేము మద్దతు కోసం వివరణాత్మక ధర జాబితాలు మరియు కొటేషన్లను అందిస్తాము. మేము ప్రపంచవ్యాప్తంగా విశ్వసనీయమైన ఫోటోవోల్టాయిక్ వెల్డింగ్ ప్రాసెసింగ్ బ్రాండ్లలో ఒకటి, మేడ్ ఇన్ చైనా ప్రాసెసింగ్ ఫలితాలను నిరంతరం అందజేస్తున్నాము.
హాట్ ట్యాగ్లు: ఫోటోవోల్టాయిక్ వెల్డింగ్ ప్రాసెసింగ్, సరఫరాదారు, తయారీదారు
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик